

 English
 中文简体
 Deutsch
 عربى
Auf alle Fragen und Rückmeldungen von Kunden antworten wir geduldig und gewissenhaft.
Materialstruktur: Aluminiumgussbronze CuZn25Al6Fe3Mn3, mit Graphiteinsatz. Anwendungs...
Stellen Sie sich eine Druckgussmaschine vor, die im Dreischichtbetrieb an sechs Tagen in der Woche läuft. Die Führungsbuchsen im Kniehebelmechanismus müssen alle paar Stunden gefettet werden, doch durch die Hitze wird das Schmiermittel weicher und das Öl tropft auf frisch gegossene Teile. Mit der Zeit verschleißt die Buchse ungleichmäßig und die gesamte Verbindung lockert sich. Eine Aluminiumbronze-Graphitbuchse löst dieses Problem, indem sie einen Festschmierstoff direkt in die Lagerwand einbaut. Das Fazit ist klar: Wenn Sie ein schweres, langsam laufendes Gelenk haben, an das niemand mit einer Fettpresse herankommt, ist diese Materialkombination eine der zuverlässigsten Möglichkeiten, die Lebensdauer zu verlängern.
Das Grundmaterial ist wichtiger, als den meisten Käufern bewusst ist. Aluminiumbronze enthält zwischen 9 % und 14 % Aluminium, meist mit Eisen- und Nickelzusätzen. Dies verleiht der Legierung im Vergleich zu gewöhnlichem Zinn oder Phosphorbronze eine höhere Zugfestigkeit, eine bessere Schlagfestigkeit und eine überlegene Korrosionsbeständigkeit. In Meerwasser, in der Atmosphäre von Chemieanlagen oder in Warmwalzumgebungen bildet die Aluminiumbronzeoberfläche eine stabile, schützende Oxidschicht, die Lochfraß und Erosion widersteht.
Anschließend wird Graphit in gitter- oder spiralförmig angeordneten Bohrlöchern in der Durchführungswand eingesetzt. Wenn sich die Welle dreht, wird der weiche Graphit auf die Gegenfläche geschmiert, wodurch ein dünner, trockener Schmierfilm entsteht. Die Folie folgt der Wellenoberfläche und hält den Reibungskoeffizienten auch bei wochenlangem Stillstand der Maschine niedrig. Im Gegensatz zu Fett oder Öl oxidiert Graphit bei hohen Temperaturen nicht schnell und wird bei Anwesenheit von Wasser oder Dampf nicht ausgewaschen.
Im Vergleich zu einer einfachen Bronzebuchse, die auf eine externe Ölzufuhr angewiesen ist, bietet die Aluminiumbronze-Graphitbuchse drei praktische Vorteile: Sie macht tägliche Schmierarbeiten überflüssig, sie schützt die Welle beim Anlaufen vor Metallkontakt und verträgt kurzzeitige Überlastungen besser, da der Graphitfilm an Ort und Stelle bleibt.
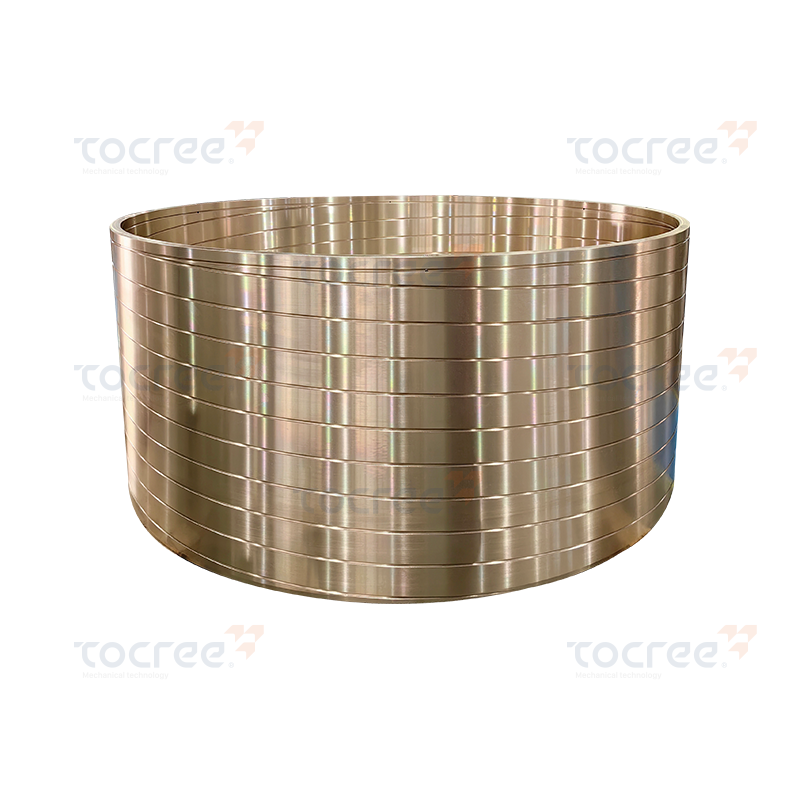 Zinnbronze-Buchse mit kundenspezifischen Ölnuten für den harten industriellen Einsatz Diese im Schleudergussverfahren hergestellte Hülse aus Zinnbronze bietet eine hohe Zugfestigkeit, Verschleißfestigkeit und Korrosionsbeständigkeit. Anpassbare Ölnuten und eine gute Dehnung machen es für anspruchsvolle Industrieanwendungen geeignet, die Haltbarkeit und Tragfähigkeit erfordern. Produkt anzeigen →
| Leistungsbereich | Aluminiumbronze-Graphitbuchse | Einfache Bronzebuchse |
|---|---|---|
| Schmiermethode | Eingelagerter Graphit als Festschmierstoff | Erfordert externes Fett oder Öl |
| Typischer Härtebereich | HB 200–280, je nach Sorte | HB 60–120, je nach Sorte |
| Wartungsintervall | Monate oder Jahre ohne Nachschmierung | Tägliche oder wöchentliche Nachschmierung |
| Korrosionsbeständigkeit | Hervorragend geeignet für Wasser, Salze und Säuren | Gut bei trockener Luft, schlecht bei aggressiven Medien |
| Bester Geschwindigkeitsbereich | Niedrige bis mittlere Anwendungen mit hoher Auslastung | Niedrig bis hoch, mit Ölversorgung |
Der stärkste Beweis stammt aus Anwendungen, bei denen Ausfallzeiten teuer und der Zugang für Wartungsarbeiten schwierig ist. In metallurgische Maschinen , Führungsbuchsen in Ofentüren und Walzwerksversteller arbeiten unter Staub und Strahlungshitze. In Schiffsmaschinen , Ruderschaftlager und Deckwindengehäuse sind Salzwasserspritzern und längerem Stillstand ausgesetzt. Ähnliche Bedingungen treten bei Erdölbohrgeräten, Trichtertoren, Containerverteilern und Kniehebelgestängen von Druckgussmaschinen auf.
Sie sollten diese Art von Durchführung in Betracht ziehen, wenn mehrere Bedingungen gleichzeitig vorliegen:
Wenn diese Kriterien erfüllt sind, hält die Graphitbuchse nicht nur länger; es verbessert auch die Gesamtzuverlässigkeit der Baugruppe. Ein chinesischer Hersteller mit einer vollständigen Kupfergussgießerei kann diese Buchsen mit engen Toleranzen und einer gleichmäßigen Graphitstopfendichte herstellen, was für eine zuverlässige Leistung unerlässlich ist.
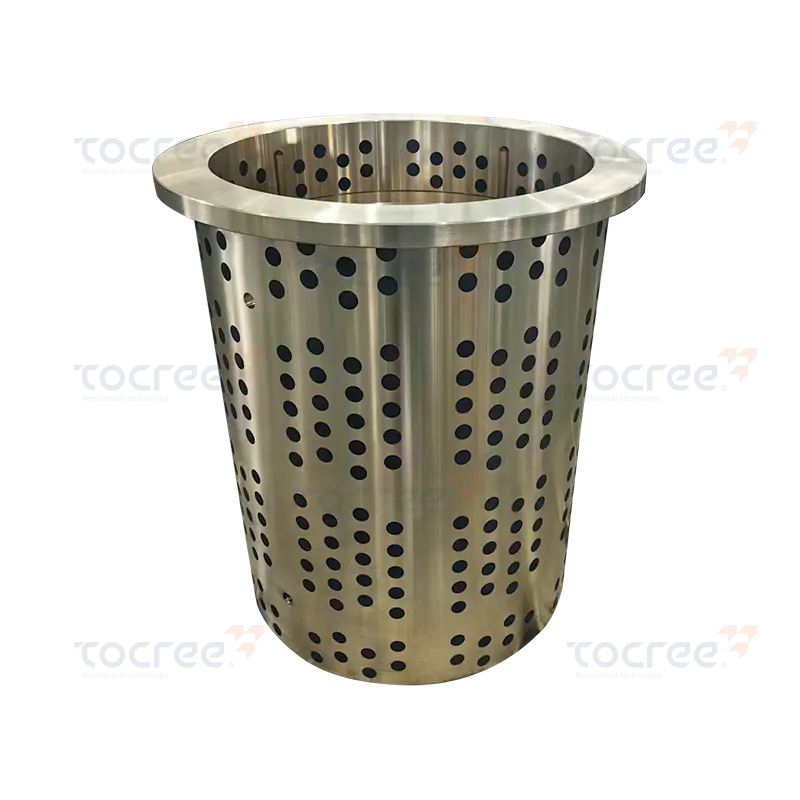 In Graphit eingebettete, selbstschmierende Messingbuchse für wartungsfreien Betrieb Diese Messingbuchse mit einem Flansch und eingebettetem Graphit sorgt für eine kontinuierliche Schmierung ohne externes Öl und reduziert so Wartungs- und Ausfallzeiten. Es ist ideal für Anwendungen mit niedriger Geschwindigkeit und hoher Last in schwer zugänglichen oder rauen Umgebungen. Produkt anzeigen →
Die Auswahl der richtigen Buchse beginnt mit der Legierungssorte. Für eine Aluminiumbronze-Graphitbuchse sind die gebräuchlichsten Industriequalitäten C95400 (gegossen), C95500 und C95900 in der nordamerikanischen Praxis oder chinesische Qualitäten wie ZCuAl9Fe4 und ZCuAl9Fe4Ni4Mn2. Jede Sorte bietet ein anderes Gleichgewicht zwischen Festigkeit, Verschleißfestigkeit und Korrosionsbeständigkeit. Bei starker Stoßbelastung sind die nickelhaltigen Sorten sicherer. Für den Einsatz im Meerwasser bietet ein hoher Aluminiumgehalt einen besseren Schutz gegen Entlegierung.
Die Härte ist wichtig, weil sie bestimmt, wie gut die Buchse abrasivem Verschleiß und Kantenbelastung standhält. Die Härte sollte zusammen mit der Wellenhärte und dem Laufspiel angegeben werden. Bei vielen Neukonstruktionen von Geräten fordern Ingenieure eine Buchsenhärte von HB 220–260, wenn die Welle 45–55 HRC hat. Wenn die Welle weicher ist, muss möglicherweise auch die Buchse weicher sein, um aggressiven Verschleiß der Wellenoberfläche zu vermeiden.
Graphit-Layout ist nicht dekorativ. Es hat einen direkten Einfluss auf die Belastbarkeit. Mehr Stopfen bedeuten mehr Festschmierstoffreserven, verringern aber auch die effektive Lagerfläche. In der Regel sollte die gesamte Graphitfläche 30–40 % der Lagerfläche nicht überschreiten. In sehr schmutzigen Umgebungen funktioniert ein grobes Gitter mit weniger, aber größeren Stopfen tendenziell besser, da der Graphitfilm dicker ist und Verunreinigungen besser beiseite schieben kann.
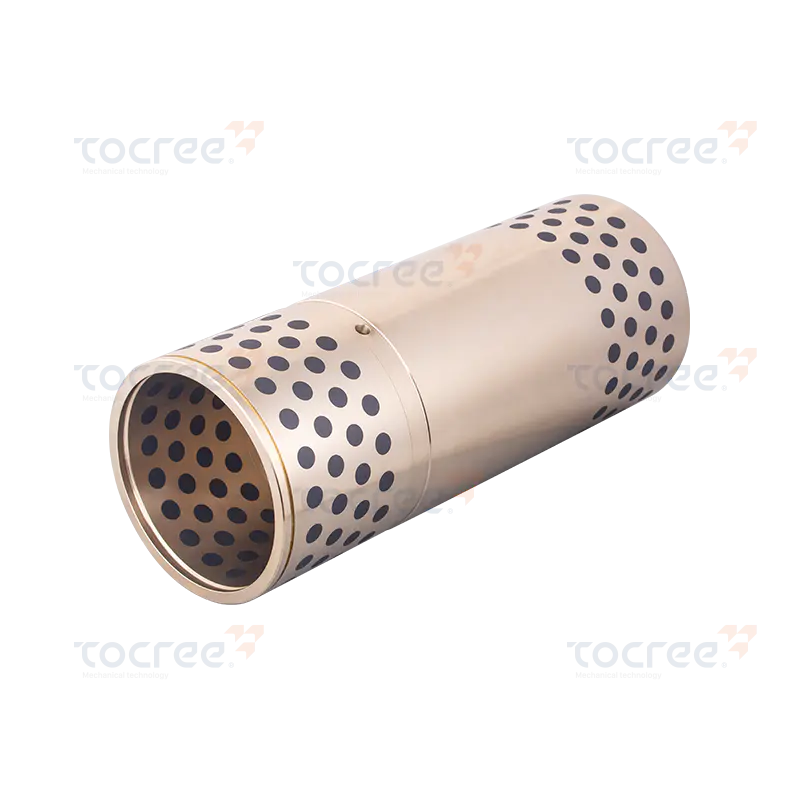 Aluminium-Messingbuchse mit Graphiteinsätzen für Schmutzbeständigkeit Diese solide selbstschmierende Buchse kombiniert hochfestes Aluminiummessing mit Graphitstopfen und bietet zuverlässige Schmierung und Beständigkeit gegen Verunreinigungen. Geeignet für Hochtemperatur-, Schwerlast- und häufige Neustartbedingungen in anspruchsvollen Branchen. Produkt anzeigen →
Die meisten Aluminiumbronze-Graphitbuchsen werden nicht aus einem Katalog gekauft. Sie werden nach Zeichnung gefertigt, da Maschinenbauer spezielle Lochmuster, Flansche, Ölnuten oder sogar geteilte Buchsen benötigen. Ein zuverlässiger Lieferant sollte sowohl den Guss als auch die Präzisionsbearbeitung beherrschen.
Jiashan Tocree Machinery Co., Ltd. steuert den gesamten Prozess über seinen eigenen Kupferschmelzofen und seine eigenen Schleudergussmaschinen. Das bedeutet, dass die Grundlegierung im eigenen Haus hergestellt wird, die Graphitstopfen eingesetzt werden und die endgültige Bohrung und der Außendurchmesser mit engen Toleranzen bearbeitet werden. Das Unternehmen hat Buchsen mit einem Durchmesser von bis zu 1,5–2 Metern und Kupfergleitplatten mit einer Länge von bis zu 4 Metern hergestellt, sodass große und ungewöhnliche Teile kein Problem darstellen. Die Werkstatt mit konstanter Temperatur wird für die hochpräzise Endbearbeitung und Messung genutzt.
Wenn Sie den Hersteller kontaktieren, teilen Sie ihm die vollständige Zeichnung mit den kritischen Abmessungen, der erwarteten Legierungssorte und den Betriebsbedingungen mit. Erwähnen Sie die erwartete Radiallast, die Wellengeschwindigkeit, die Umgebungstemperatur und ob die Schmierung vollständig fehlt. Der Lieferant kann dann die beste Graphitstopfengröße und das beste Muster vorschlagen und außerdem einen geeigneten Abstand empfehlen, um ein Festfressen während der Wärmeausdehnung zu vermeiden.
Da sich das Unternehmen auf nicht standardmäßige Teile konzentriert, kann es Sonderformen wie L-förmige Schieber, Gewindezapfen und gebogene Verschleißplatten gießen und bearbeiten. Diese Flexibilität ist wichtig, wenn Sie eine bestehende Maschine nachrüsten, bei der die Standardkatalogbuchse nicht mit der Gehäusegeometrie übereinstimmt.
Eine Aluminium-Bronze-Graphit-Buchse muss noch sorgfältig eingepasst werden. Reinigen Sie vor dem Einpressen die Buchsenbohrung und den Schaft. Verwenden Sie eine leichte Presspassung am Außendurchmesser, typischerweise H7/p6 oder ähnlich, je nach Gehäuse. Fasen Sie die Vorderkante der Buchse ab, um ein Abkratzen während der Montage zu verhindern. Schlagen Sie nicht direkt auf die Graphitstopfen; Verwenden Sie eine Hülse oder eine Presse, um die Kraft gleichmäßig auszuüben.
Nach der Installation hilft ein erster Einlauf dabei, dass sich der Graphit-Übertragungsfilm auf der Welle bildet. Wenn die Welle neu ist und die Oberflächenrauheit über Ra 0,8 µm liegt, ist glatter nicht besser. Tatsächlich gibt eine moderate Rauheit von etwa Ra 0,4–0,8 µm dem Graphit etwas, in das er sich einbetten kann. Tragen Sie kein starkes Fett auf die Graphitoberfläche auf; Fett kann die Freisetzung von Graphit blockieren und die Selbstschmierwirkung verringern.
Überprüfen Sie die Durchführung nach dem ersten Betriebsmonat. Achten Sie auf dunkelgraue Streifen am Schaft, die darauf hinweisen, dass der Graphit korrekt übertragen wird. Jegliche Riefen oder helle, polierte Stellen auf der Welle können darauf hinweisen, dass die Graphitstopfen abgenutzt sind oder das Spiel zu gering ist. Im Normalbetrieb sollte die Buchse ohne externe Schmierung ruhig laufen.
Aluminiumbronze-Graphitbuchsen sind nicht die universelle Lösung für jedes Lager, aber für schwere, sich langsam bewegende Verbindungen in rauen Umgebungen sind sie kaum zu schlagen. Sie beseitigen die häufigste Ursache für vorzeitiges Versagen: das Vergessen des Menschen, zu schmieren. Durch die Kombination einer korrosionsbeständigen Aluminium-Bronze-Matrix mit einer speziellen Graphit-Steckeranordnung erhalten Sie eine Komponente, die jahrelange harte Arbeit fast ohne Aufmerksamkeit übersteht.
Wenn Sie eine Buchse austauschen, messen Sie das fehlerhafte Teil, bestätigen Sie die Legierung und Härte und bitten Sie Ihren Lieferanten, einen Ersatz mit demselben Graphitmuster herzustellen. Wenn die Passform stimmt und das Graphit richtig eingebettet ist, amortisiert sich die neue Buchse durch die Reduzierung der geplanten Wartungsstunden.
Materialstruktur: Aluminiumgussbronze CuZn25Al6Fe3Mn3, mit Graphiteinsatz. Anwendungs...
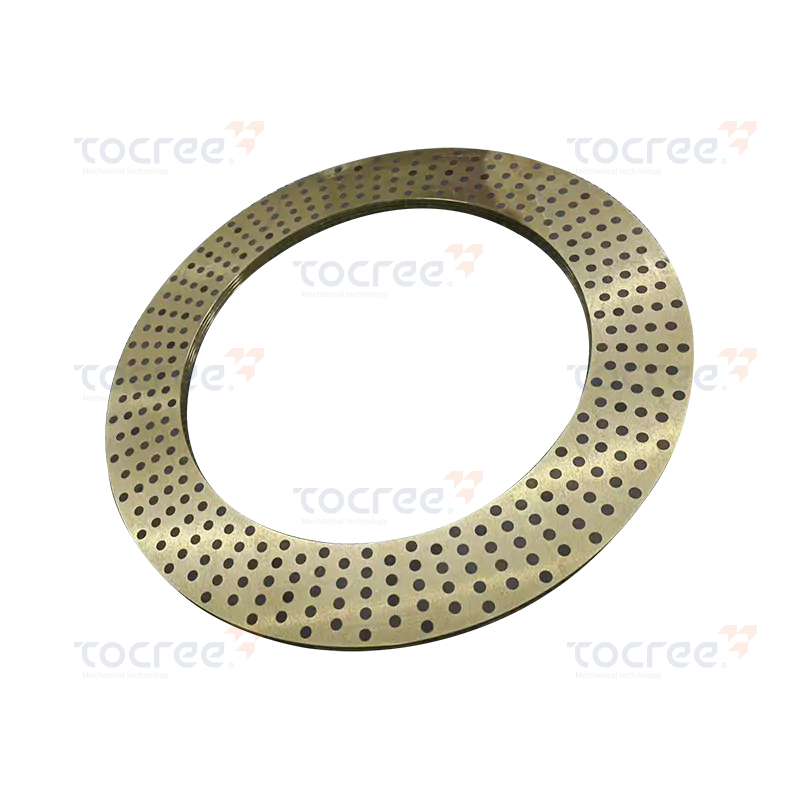
Feste selbstschmierende Kupferringe sind Hochleistungskomponenten, die durch Präzisionsbearbeitun...

Die achteckige Buchse aus CuSn6Zn6Pb3 (Zinnbronze) und Graphit-Präzisionsbearbeitung ist ein selb...
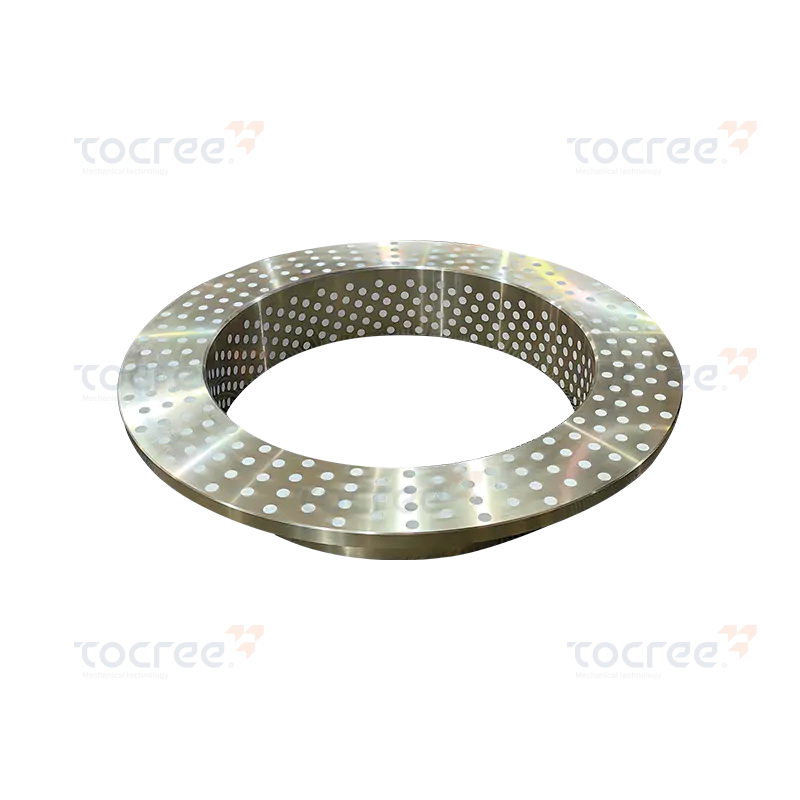
Die PTFE-Einflansch-Vollselbstschmierkupferhülse ist ein mechanisches Hochleistungsbauteil. Es wi...
Das selbstschmierende Einflanschlager (mit Graphiteinbettung) ist eine leistungsstarke, solide, s...
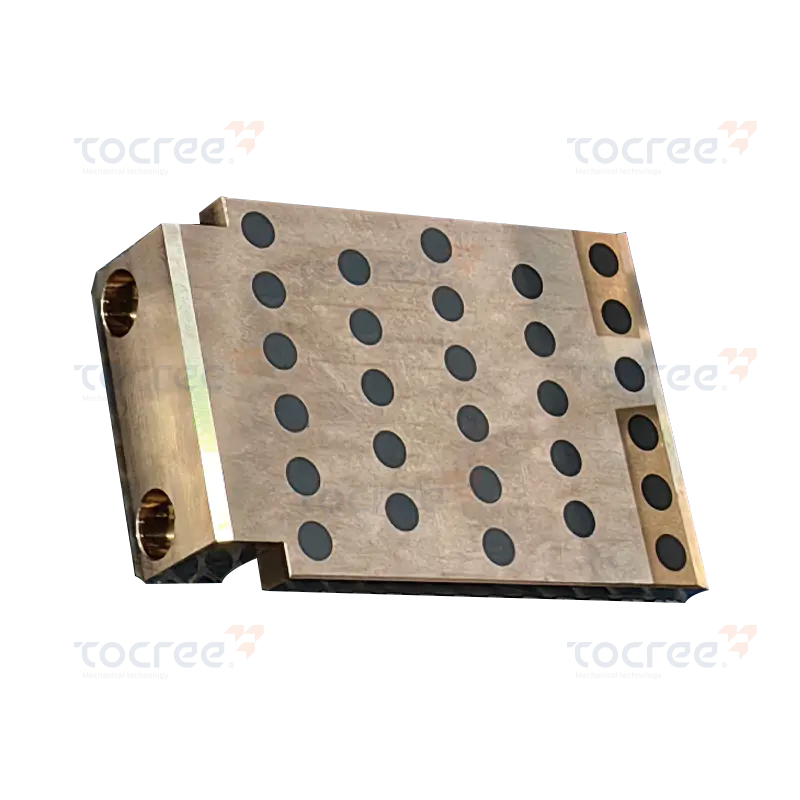
Der L-förmige feste selbstschmierende Schieber wird durch Einbetten von hochreinem Graphit-Festsc...
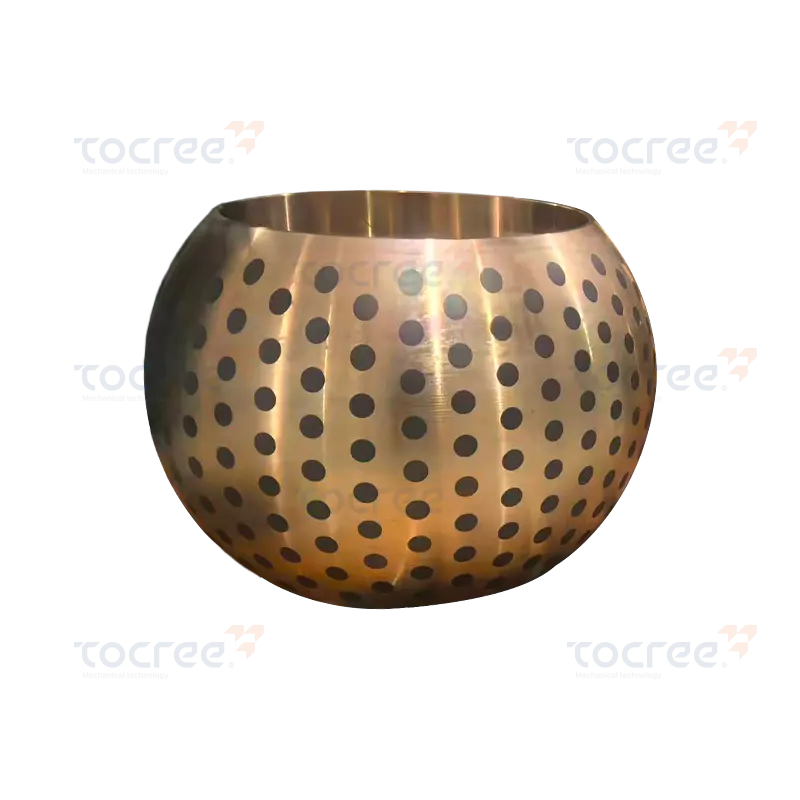
Diese kugelförmige selbstschmierende Kupferhülse besteht aus hochfestem Messing als Grundmaterial...
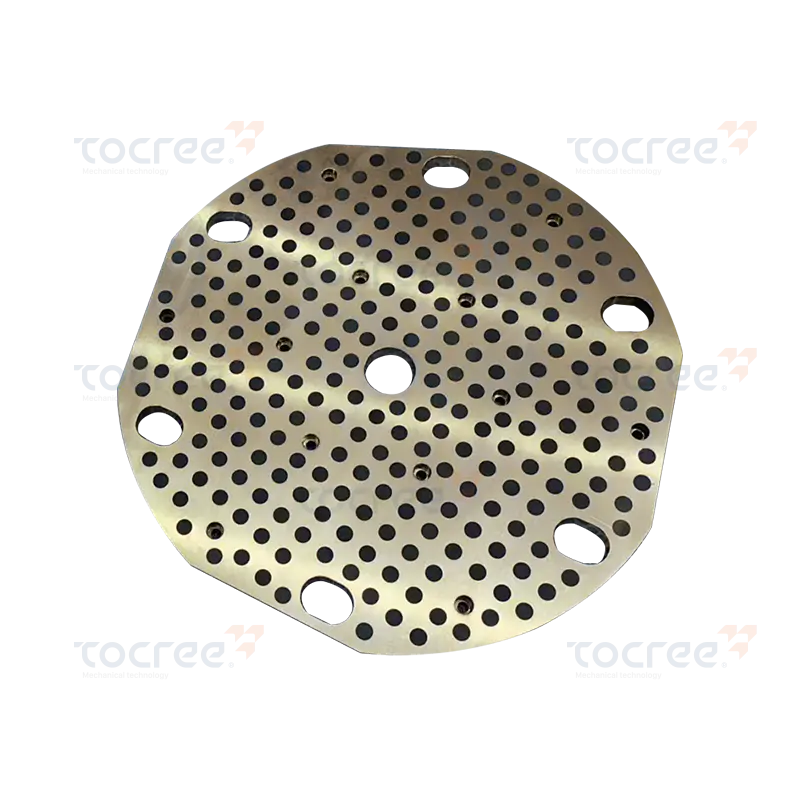
Die Graphitdichtung auf Kupferbasis besteht aus einer hochwertigen Kupfer-Zink-Legierung als Grun...
Urheberrecht © 2025 Jiashan Tocree Machinery Co., Ltd. Alle Rechte vorbehalten.
